
二合一开卷整平机如何与伺服送料机配合?完整冲压送料流程解析
2026-09-27(37)次浏览
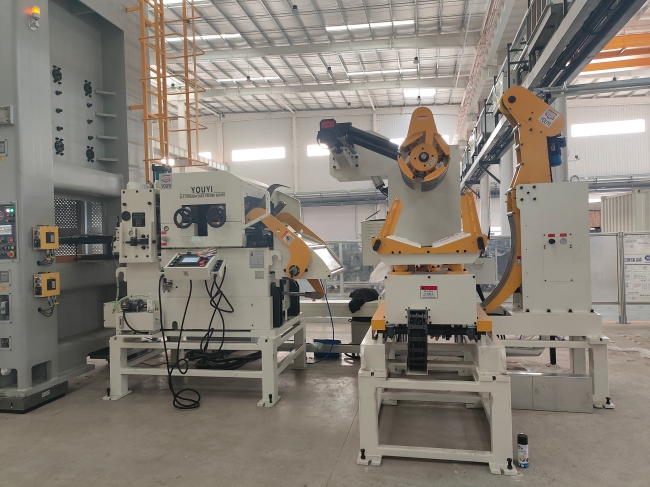
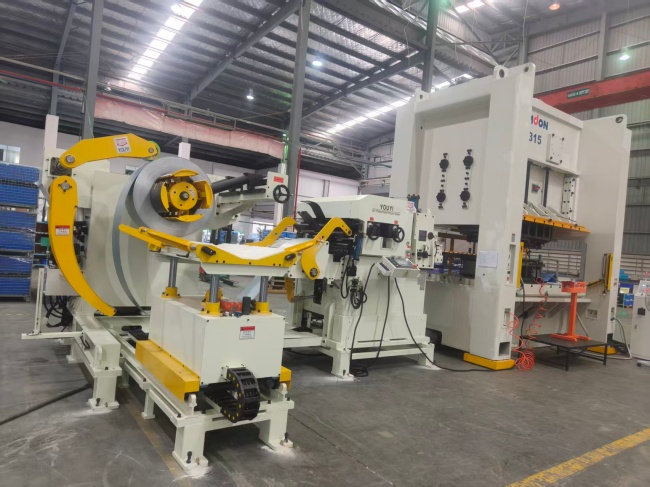
在卷料冲压生产线上,二合一开卷整平机与伺服送料机承担的是两个不同但相互关联的任务。
二合一开卷整平机负责将卷料开卷并进行整平,伺服送料机则负责按照冲压模具设定的送料长度,将整平后的材料准确送入冲床。
两者并不是简单地“前后连接”起来就可以稳定生产。卷料的开卷速度、材料张力、整平效果、送料长度、冲床冲次以及模具节拍都需要相互匹配。
对于连续冲压生产来说,材料在开卷、整平和送料过程中需要保持稳定运行,否则即使伺服送料机本身精度较高,也可能因为前端材料状态不稳定而影响最终送料精度。
一、二合一开卷整平机和伺服送料机分别负责什么?
先明确两台设备的功能,有助于理解整条生产线的工作逻辑。
1. 二合一开卷整平机负责“把材料准备好”
二合一开卷整平机将传统独立的开卷和整平功能集成在一台设备中。
其主要工作包括:
承载卷料;
将卷料展开;
控制卷料开卷状态;
对卷料进行整平;
将较平直的带材连续送往后端送料设备。
卷料经过长期收卷后,通常会存在一定的卷曲应力。如果直接将卷材送入冲床,材料状态可能无法满足模具连续冲压要求。
因此,二合一开卷整平机的作用并不是单纯“把卷料放开”,还需要通过整平机构对材料进行矫正。
2. 伺服送料机负责“按照设定长度送进去”
伺服送料机安装在整平设备和冲床之间。
它主要负责:
夹持材料;
按设定长度送料;
根据冲床工作节拍进行间歇送料;
控制每次送料的长度;
与冲床及模具动作进行配合。
伺服送料属于典型的运动控制应用,送料轴需要根据预设的位置或长度完成动作,并与冲压工序形成同步关系。类似的工业运动控制系统中,也常通过编码器、控制器等获取位置反馈,再对从动轴进行协调控制。
二、完整的卷料冲压送料流程是什么?
二合一开卷整平机与伺服送料机配合后,一般形成以下材料运行流程:
卷料 → 开卷 → 整平 → 伺服送料 → 冲压模具 → 冲压成型
可以进一步拆分为:
① 卷料安装
↓
② 二合一开卷整平机开卷
↓
③ 整平辊对材料进行矫正
↓
④ 整平后的材料进入伺服送料机
↓
⑤ 伺服送料机夹持材料
↓
⑥ 按设定送料长度向前输送
↓
⑦ 材料进入冲压模具
↓
⑧ 冲床完成冲孔、落料、成形等工序
↓
⑨ 冲床完成一个循环后,伺服送料机进行下一次送料
这个过程不断重复,实现卷料连续冲压。
三、卷料进入二合一开卷整平机后发生了什么?
卷料首先安装在二合一设备的开卷部分。
开卷机需要根据卷料内径、外径、重量和材料宽度等参数进行相应调整。
卷料固定后,设备开始开卷。
这时候有一个容易被忽略的问题:
开卷机并不是简单地越快越好。
卷料直径会随着生产不断减小,材料运行状态也会随之发生变化。如果前端开卷和后端送料之间的速度、张力关系没有处理好,就可能出现材料松弛、拉料或运行不稳定等问题。
在连续卷材加工设备中,卷径变化会直接影响开卷侧的扭矩和材料张力,因此开卷控制需要考虑卷径变化,而不能只看电机转速。
四、为什么开卷之后还需要整平?
卷料从开卷机构出来以后,并不能直接认为材料已经适合进入冲压模具。
材料经过卷绕后通常会存在不同程度的弯曲状态,因此需要经过整平机构。
二合一开卷整平机中的整平辊通过连续作用,使材料逐步得到矫正。
实际生产中,整平效果会受到多个因素影响,例如:
材料厚度;
材料宽度;
材料材质;
材料屈服强度;
整平辊数量及结构;
整平量调整;
材料运行速度。
因此,整平机的作用不仅是让材料“变直”,更重要的是让进入伺服送料机的材料保持相对稳定的平直状态。
五、伺服送料机是如何完成定长送料的?
材料进入伺服送料机后,由送料辊夹持材料。
当冲床完成当前冲压动作并进入允许送料的阶段后,控制系统发出送料指令。
伺服电机驱动送料机构,使材料向模具方向移动。
以一次送料为例:
送料开始 → 送料辊加速 → 材料移动 → 接近目标长度 → 减速 → 到达设定位置 → 停止 → 冲床继续工作
伺服系统的优势就在于能够对运动过程进行较精确的速度和位置控制。
实际设备还需要结合编码器反馈、控制器参数以及送料长度进行调整,而不是单纯依靠电机转速控制送料。

六、二合一开卷整平机与伺服送料机怎样实现“前后协调”?
两台设备配合的重点不是简单连接,而是要解决一个问题:
前端连续供料,后端间歇送料。
伺服送料机工作时,材料会被拉向冲床;而二合一开卷整平机负责持续释放和整平材料。
如果前后速度关系不合理,可能出现:
情况一:前端供料过快
材料在设备之间容易形成过多余料或松弛。
情况二:后端送料过快
伺服送料机可能持续拉扯前端材料,使开卷、整平部分承受不必要的负荷。
情况三:材料张力不稳定
可能影响送料状态,使材料出现抖动、跑偏等现象。
因此,实际生产线需要根据材料规格、生产速度和设备结构进行匹配。
连续带材加工过程中,张力控制本身就是影响材料稳定运行的重要因素,工业卷材系统通常需要通过制动、驱动或其他张力控制方式协调开卷和后续工序。
七、冲床在整个送料流程中起什么作用?
冲床并不是单纯等待伺服送料机送材料。
在自动冲压生产线上,冲床、送料机和模具之间需要建立动作配合。
典型过程为:
冲床冲压 → 模具完成加工 → 冲床回程 → 允许送料 → 伺服送料 → 材料到位 → 冲床再次冲压
如此循环。
因此,送料长度和冲床工作节拍需要匹配。
如果送料机已经完成送料,而冲床仍未处于允许冲压状态,材料可能在模具入口处等待。
反过来,如果冲床动作过快而送料机尚未完成送料,也不能正常进入下一次冲压。
所以,在实际调试过程中,不能只调整送料机参数,还需要同时考虑:
冲床冲次;
模具结构;
单次送料长度;
送料机响应;
材料厚度;
材料运行稳定性。
八、为什么整平效果会影响伺服送料精度?
很多人看到“伺服送料精度”时,会把注意力全部放在伺服电机和控制系统上。
实际上,前端材料状态同样重要。
如果材料进入送料机之前存在明显弯曲、扭曲或上下波动,送料辊夹持材料时的实际状态就可能发生变化。
例如:
材料整平不好 → 进入送料机时上下摆动 → 送料辊夹持状态变化 → 送料过程不稳定 → 模具定位受到影响
因此,伺服送料机的精度不能脱离前端整平设备单独讨论。
这也是为什么在设计卷料冲压生产线时,需要将开卷、整平和送料作为一个完整系统进行考虑。
九、二合一开卷整平机与伺服送料机如何匹配?
设备选型时建议至少明确以下参数。
1. 材料宽度
材料宽度决定整平机和送料机的有效加工宽度。
设备有效宽度不能仅按照当前材料宽度选择,还需要考虑实际生产中可能使用的材料规格。
2. 材料厚度
厚度会直接影响整平机构和送料机构的设计。
薄料与厚料在整平、夹持和送料过程中所需要的设备条件不同。
3. 材料材质
普通碳钢、不锈钢、铝材、铜材等材料的机械性能不同。
特别是铝材、镜面材料等对表面保护要求较高时,送料辊和整平辊的表面处理也需要结合实际材料进行选择。
4. 卷料重量
二合一开卷整平机需要能够承载实际卷料重量。
不能只按照材料厚度选择,而忽略卷料重量。
5. 送料长度
伺服送料机需要根据模具送料长度确定控制范围。
例如连续冲压中每次送料长度较大,就需要确认送料机有效送料行程及速度是否满足生产要求。
6. 冲床工作节拍
送料机的动作时间必须能够满足冲床生产节拍。
如果送料动作占用时间过长,即使设备本身送料精度满足要求,也可能影响整条生产线的生产节拍。

十、实际调试时应该先调整哪一台设备?
新生产线安装完成后,不建议直接将冲床调整到最高速度进行测试。
更合理的调试过程可以按照以下步骤进行:
第一步:确认卷料安装
检查卷料中心、涨紧状态以及材料运行方向。
第二步:低速启动开卷整平机
让材料缓慢经过整平机构,观察材料是否存在明显跑偏、刮伤或异常变形。
第三步:调整整平状态
根据材料厚度和材质调整整平机构,使材料进入送料机时保持稳定。
第四步:调整伺服送料
先以较低生产速度测试送料长度。
检查:
送料长度;
材料夹持;
送料稳定性;
模具入口位置。
第五步:与冲床联动
确认送料和冲床动作顺序,再逐步提高生产速度。
第六步:连续运行验证
设备连续运行一段时间后,再检查:
材料是否跑偏;
送料长度是否稳定;
开卷状态是否正常;
整平效果是否稳定;
设备是否出现异常声音或温升。
这种逐步调试方式比一开始就高速运行更容易发现问题来源。
十一、常见问题:材料在送料机前面堆料怎么办?
如果二合一开卷整平机和伺服送料机之间出现明显材料堆积,需要先判断原因。
可能涉及:
开卷速度过快
前端释放材料速度超过后端实际消耗速度。
送料机节拍较慢
伺服送料机没有及时将材料送入模具。
设备之间控制配合不合理
开卷、整平和送料之间没有形成稳定的速度关系。
材料张力状态异常
材料在设备之间形成过多松弛。
因此,出现堆料时不要直接调整送料长度,应先判断问题发生在哪一个环节。
十二、常见问题:伺服送料机频繁拉料怎么办?
如果发现伺服送料机工作时明显拉扯材料,可以检查:
二合一开卷整平机是否正常开卷;
卷料涨紧是否合适;
整平辊调整是否合理
材料是否存在明显卡滞;
开卷机与送料机之间的运行关系是否匹配;
送料辊夹持压力是否合适。
尤其需要注意的是,不能把所有送料异常都归因于伺服送料机本身。
前端开卷或整平状态异常,同样会影响送料。
十三、二合一开卷整平机+伺服送料机适合哪些生产场景?
这种组合适用于多种卷料连续冲压生产场景,例如:
汽车零部件冲压;
家电五金件冲压;
电子五金件冲压;
新能源相关金属冲压;
电机冲片生产;
五金端子冲压;
连续模冲压生产。
具体设备配置仍需要根据材料、产品尺寸、模具送料长度、冲床吨位和生产节拍确定。
对于不同材料和厚度,二合一开卷整平机的结构、整平能力以及伺服送料机的夹持和送料参数也需要相应调整。

十四、为什么采用二合一开卷整平机配合伺服送料?
传统卷料生产线可能采用独立开卷机、独立整平机和送料机进行组合。
二合一开卷整平机则将开卷与整平功能集成在一起,使设备之间的材料传递路径更加紧凑。
实际生产线中,可以形成:
卷料 → 二合一开卷整平机 → 伺服送料机 → 冲床
这种配置的重点并不是单纯减少设备数量,而是让前端卷料处理和后端精准送料形成更清晰的功能分工。
对于厂房空间有限、需要自动连续送料的冲压生产线,一体化开卷整平设备可以作为卷料前端处理方案之一。
十五、佑亿二合一开卷整平与伺服送料方案
佑亿可根据客户的材料宽度、厚度、卷料重量以及冲床和模具参数,对二合一开卷整平机、伺服送料机进行配套设计。
实际配置时,需要综合确认:
材料类型;
材料厚度;
材料宽度;
卷料重量;
料内径及外径;
单次送料长度;
冲床吨位;
冲床冲次;
模具结构;
生产节拍。
对于需要连续卷料冲压的生产线,设备之间的匹配比单独关注某一台设备的参数更加重要
结语
二合一开卷整平机与伺服送料机的配合,本质上是一个前端稳定供料 + 后端精准送料的过程。
二合一开卷整平机负责:
开卷 → 整平 → 稳定输出材料
伺服送料机负责:
夹持 → 定长送料 → 与冲床动作配合
最终形成:
卷料 → 开卷 → 整平 → 伺服送料 → 冲压成型
在实际生产中,如果出现送料长度不稳定、材料跑偏、送料机拉料或设备之间堆料等问题,不能只调整伺服送料机参数,而应该从卷料安装、开卷状态、整平效果、材料张力、送料控制以及冲床节拍等多个环节进行排查。
因此,在设计自动卷料冲压生产线时,二合一开卷整平机、伺服送料机和冲床应作为一个整体进行参数匹配,才能让卷料从开卷到进入模具的整个过程更加稳定。
最新资讯
-
二合一开卷整平机如何与伺服送料机配合?完整冲压送料流程解析
了解二合一开卷整平机与伺服送料机如何配合工作,本文详细解析卷...
-
三合一送料机如何配套冲床卷料开卷、整平与精准送料解析
三合一送料机如何配套冲床实现自动化生产?本文从开卷、整平、伺...
-
三合一伺服送料机送料长度不稳定要怎么处理?
三合一伺服送料机送料长度不稳定,可能与送料参数、送料辊、材料...
-
精密整平机应用于铝材冲压:如何减少拉花、刮伤和压痕?
铝材在连续冲压过程中容易受到整平辊、导料机构和送料装置的影响...
0769-87913817
服务热线:0769-87913817
联系电话:13509018706
公司传真:076987914275
公司邮箱:youyi@dgyouyi.cn
公司地址:广东省东莞市塘厦镇林村林莲路8号


 0769-87913817
