
精密整平机应用于铝材冲压:如何减少拉花、刮伤和压痕?
2026-09-07(162)次浏览
铝材重量轻、延展性好,已经广泛应用于新能源汽车、动力电池、3C电子、家电以及精密五金等产品的冲压加工。
但铝材也有一个比较明显的问题:材料表面比较容易留下划伤、拉花和压痕。
尤其是在卷料连续冲压生产中,铝卷需要经过开卷、整平、送料后进入冲床。只要整平辊、导料机构或者送料机构中的某一个接触面存在异物、压力不合适或者运行不同步,就可能在铝材表面留下连续性的痕迹。
因此,对于表面要求较高的铝材冲压件来说,精密整平机的作用并不只是“把材料整平”,还需要尽量避免在整平过程中产生新的表面缺陷。
一、为什么铝材比普通钢材更容易出现拉花和压痕?
铝材相对较软,在卷料输送和整平过程中,对接触面的清洁度、辊筒表面状态以及整平压力更加敏感。
铝卷进入整平机以后,需要通过多组整平辊进行连续弯曲,使原本的卷曲状态逐渐得到改善。
如果整平辊表面存在:
金属碎屑;
铝粉;
油污;
锈斑;
硬质颗粒;
加工过程中产生的异物;
这些异物夹在整平辊与铝带之间,就可能形成局部压痕或者划痕。
此外,如果上下辊之间的压力设置过大,铝材经过辊筒时受到过度挤压,也可能产生辊印。
因此,铝材整平需要同时考虑两个问题:
第一是材料能不能整平;第二是整平以后表面是否仍然满足产品要求。
这也是为什么表面敏感型铝材在选择整平设备时,不能只看材料厚度和整平速度,还需要关注辊筒表面处理、清洁维护、压力调节和材料运行路径。

二、精密整平机减少铝材刮伤,首先要从整平辊开始
整平辊是铝材经过设备时最主要的接触部件。
对于薄规格铝材,整平辊的加工精度和表面状态会直接影响材料表面质量。
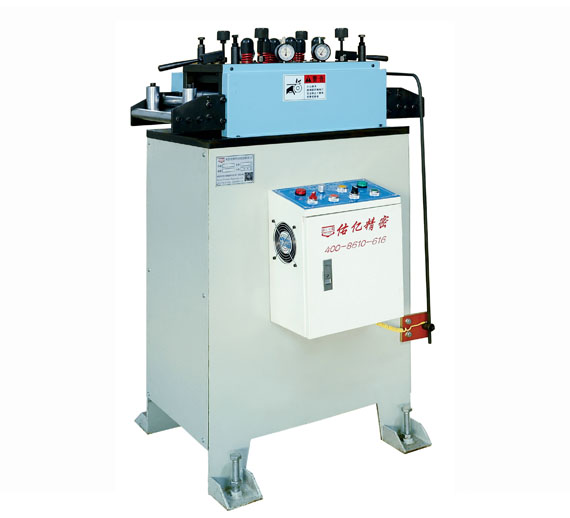
以佑亿精密SNL系列精密整平机为例,该系列主要用于0.1–0.6mm薄型金属材料,包括铝材、不锈钢、铜材等,整平辊采用SUJ2材料,并经过热处理、硬铬处理和精密研磨,辊筒圆柱度控制在±0.002mm。
这样的辊筒结构主要解决两个问题。
1. 减少辊筒表面的微小缺陷
整平辊表面如果存在明显毛刺、划痕或者加工缺陷,在材料连续通过时,就可能形成重复性的线状痕迹。
经过精密研磨后的辊筒表面更加均匀,可以降低这种风险。
2. 保持上下辊受力更加稳定
如果辊筒本身存在较大的加工误差,在整平压力作用下,材料不同位置受到的压力也可能不一致。
对于0.1–0.6mm这样的薄材料来说,这种差异更加容易反映到材料表面和平整度上。
所以,选择铝材精密整平机时,不要只问“有多少根辊”,还应该进一步了解:
整平辊是什么材料、硬度是多少、表面如何处理、加工精度是多少。
三、为什么精密整平机需要多辊连续微弯?
铝卷在开卷之后通常带有明显的卷曲记忆。
如果只是通过较少的辊筒进行一次较大的弯曲,虽然可以快速改变材料形状,但局部受力可能比较集中。
精密整平的思路则不同。
材料经过多组辊筒时,会进行多次幅度较小的交替弯曲,使材料内部残余应力逐步得到释放,从而改善卷曲、波浪等问题。
精密整平设备通常采用较密集的工作辊和独立调节结构,其核心并不是单纯增加辊筒数量,而是通过连续的小变形控制材料状态。行业资料也将工作辊数量、辊径、辊距以及背辊配置列为精密整平机的重要选型参数。
对于铝材来说,这种方式还有一个好处:
避免单个辊筒承担过大的局部整平压力。
压力分散到多个整平辊之后,可以降低局部压痕风险。
四、整平压力过大,为什么反而容易留下压痕?
这是铝材整平过程中比较常见的问题。
有些操作人员发现材料整平效果不好,会直接增加整平压力。
但对于铝材来说,压力并不是越大越好。
如果上下整平辊压下量过大,铝带在辊筒之间受到的局部压力增加,就可能出现:
辊印;
压痕;
局部变形;
材料厚度变化;
表面光泽差异。
尤其是镜面铝、阳极氧化铝以及其他表面要求较高的材料,轻微的辊印都可能影响后续产品外观。
所以精密整平机更重要的是精确调整整平量,而不是简单提高压力。
佑亿SNL精密整平机采用浮动四点微调结构,并通过百分表辅助调整,使操作人员能够对整平辊的位置进行更细致的调整。
实际生产中,应根据铝材厚度、材质、原始卷曲程度以及最终平整度要求逐步调整,而不是一次性把整平辊压得过深。
五、为什么整平辊需要方便清洁?
铝材出现划伤时,很多企业第一反应是检查送料机。
但实际上,划痕可能早在送料机之前就已经产生。
铝卷经过开卷机之后,首先进入整平区域,因此整平辊、导料装置以及支撑面都需要检查。
如果有铝粉或者其他颗粒附着在辊筒表面,材料经过时就可能形成连续划痕。
因此,对于表面要求高的铝材,精密整平机最好具备方便清洁和维护的结构。
佑亿SNL系列提供翻转式开合结构,可以打开整平辊区域进行清洁和维护,有利于及时清理辊筒上的异物。
实际生产中建议:
开机前检查 → 生产过程中定期检查 → 换料后清洁 → 发现划痕立即停机排查。
不要等到一整卷材料加工完成后才发现表面出现连续划痕。
六、整平机为什么最好采用全驱动结构?
对于普通材料来说,被动旋转的整平辊通常也可以完成基本的材料整平。
但对于薄铝材和其他表面敏感材料来说,辊筒之间如果存在速度差,就可能出现材料与辊面之间的相对滑动。
这种相对滑动是产生表面摩擦痕迹的潜在原因之一。
佑亿SNL精密整平机采用全驱动辊结构,使整平辊主动参与材料输送和整平,而不是完全依靠材料带动部分辊筒旋转。厂家资料也将全驱动结构作为减少被动旋转造成的表面划伤风险的设计之一。
当然,全驱动并不意味着一定不会产生划痕。
如果辊筒表面有异物、压力设置不合理或者材料导向不正确,同样可能产生表面问题。
所以应该把:
全驱动 + 精密辊面 + 正确压力 + 清洁维护
作为一个整体来考虑。
七、铝材出现拉花,不能只检查整平机
如果已经出现明显拉花,建议不要直接更换整平辊,而应该沿着材料运行路径逐点检查。
一个完整的铝卷冲压送料路径通常包括:
开卷机 → 导料机构 → 精密整平机 → 送料机 → 冲床模具
任何一个接触点都有可能产生表面缺陷。
例如:
开卷机
检查材料是否在开卷过程中与设备边缘发生摩擦。
导料机构
检查导料宽度是否合适,导料板是否存在毛刺或者异物。
精密整平机
检查整平辊表面是否干净,有没有铝粉、异物、划痕和异常磨损。
送料机
检查送料辊压力以及辊面状态。
模具入口
检查材料进入模具时是否与模具边缘发生干涉。
所以,如果发现划痕,最有效的方法不是“凭经验换参数”,而是找到第一处产生划痕的位置。
行业设备维护资料也建议沿着材料路径检查开卷机、整平机、导向机构、支撑面、模具入口等位置,而不是默认问题一定来自送料辊。
八、0.1–0.6mm薄铝材,为什么更需要精密整平?
对于0.1–0.6mm这样的薄材料,材料本身刚性较低,经过开卷后更容易出现卷曲、波浪以及内部应力问题。
佑亿SNL系列的适用厚度范围就是0.1–0.6mm,并针对铝材、铜材、不锈钢等薄型材料进行精密整平。
例如:

需要注意的是,实际设备选型不能只根据厚度确定。
同样是0.5mm铝材,不同合金、状态、宽度和卷料条件,整平参数都可能不同。
因此,正式选型时建议提供实际材料样品或者完整材料参数进行试机。
九、精密整平机并不能单独解决所有铝材表面问题
这一点需要特别说明。
如果铝材在进入整平机之前已经存在划痕,那么整平机无法把这些划痕“整平消除”。
精密整平机主要解决的是:
卷曲;
波浪;
材料内部残余应力;
送料前材料状态不稳定。
而表面划伤还可能来自:
原材料本身;
开卷过程;
导料机构;
整平辊;
送料辊;
模具;
人工搬运;
材料与设备边缘摩擦。
因此,企业如果对铝材表面有严格要求,应该建立完整的表面质量检查标准,而不是只依靠整平机。
十、如何配置一套适合铝材冲压的精密整平送料系统?
如果铝材需要进入连续冲压生产线,通常可以根据生产需求配置:
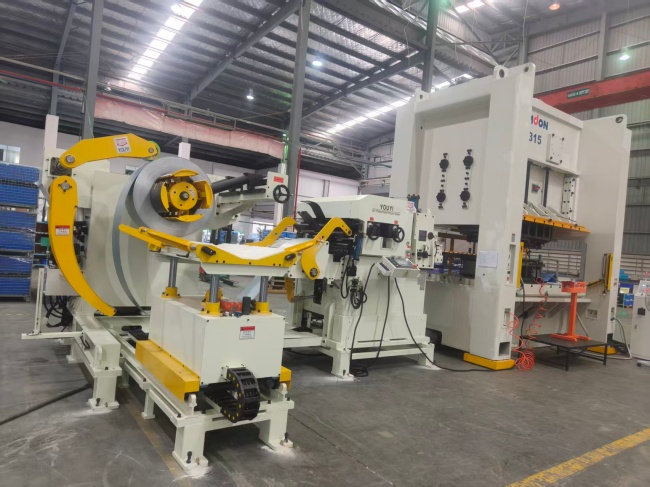
开卷机 + 精密整平机 + 伺服送料机 + 冲床
对于空间有限的生产线,也可以采用开卷与整平集成的二合一设备。
佑亿目前的2合1开卷整平设备覆盖0.1–6.0mm材料范围,并配置硬铬处理辊筒、光电活套控制等结构;针对锂电池铝材冲压,也有对应的开卷、整平和伺服送料一体化方案。
具体配置需要根据以下数据确定:
铝材材质及牌号;
材料厚度;
材料宽度;
卷料重量;
卷料内径和外径;
冲床吨位;
每分钟冲次;
单次送料长度;
产品表面质量要求。
例如,如果加工的是0.3–0.6mm薄铝材,而且产品属于外观件或精密冲压件,那么整平设备的辊筒精度、微调能力和表面保护措施就应该放在设备选型的前面,而不能只比较设备最大速度。
结语
铝材冲压过程中出现拉花、刮伤和压痕,通常不是单一因素造成的。
精密整平机能够解决材料卷曲、波浪以及内部应力等问题,但如果设备的辊筒表面处理不到位、整平压力设置不合理、辊筒没有及时清洁,整平过程本身也可能成为新的表面缺陷来源。
因此,对于铝材冲压,真正值得关注的是:
精密整平辊 + 合理整平压力 + 精细微调 + 全驱动送料 + 方便清洁维护 + 正确的材料导向。
对于0.1–0.6mm等薄铝材,尤其是新能源汽车、3C电子和精密五金等对表面质量要求较高的产品,更应该通过实际材料试机确定整平参数,而不是仅凭设备规格表判断整平效果。
只有在保证材料平整度的同时控制好整平过程中的接触、压力和清洁,才能真正降低铝材冲压中的拉花、刮伤和压痕风险。
最新资讯
-
三合一伺服送料机送料长度不稳定要怎么处理?
三合一伺服送料机送料长度不稳定,可能与送料参数、送料辊、材料...
-
精密整平机应用于铝材冲压:如何减少拉花、刮伤和压痕?
铝材在连续冲压过程中容易受到整平辊、导料机构和送料装置的影响...
-
如何选择合适的精密整平机?需要关注哪些参数?
如何选择合适的精密整平机?本文从材料厚度、宽度、材质、整平辊...
-

二合一材料整平机如何选型?采购时需要关注哪些参数?
二合一材料整平机如何选择?本文详细介绍材料厚度、宽度、材质、...
0769-87913817
服务热线:0769-87913817
联系电话:13509018706
公司传真:076987914275
公司邮箱:youyi@dgyouyi.cn
公司地址:广东省东莞市塘厦镇林村林莲路8号


 0769-87913817
